Turnare sub presiune
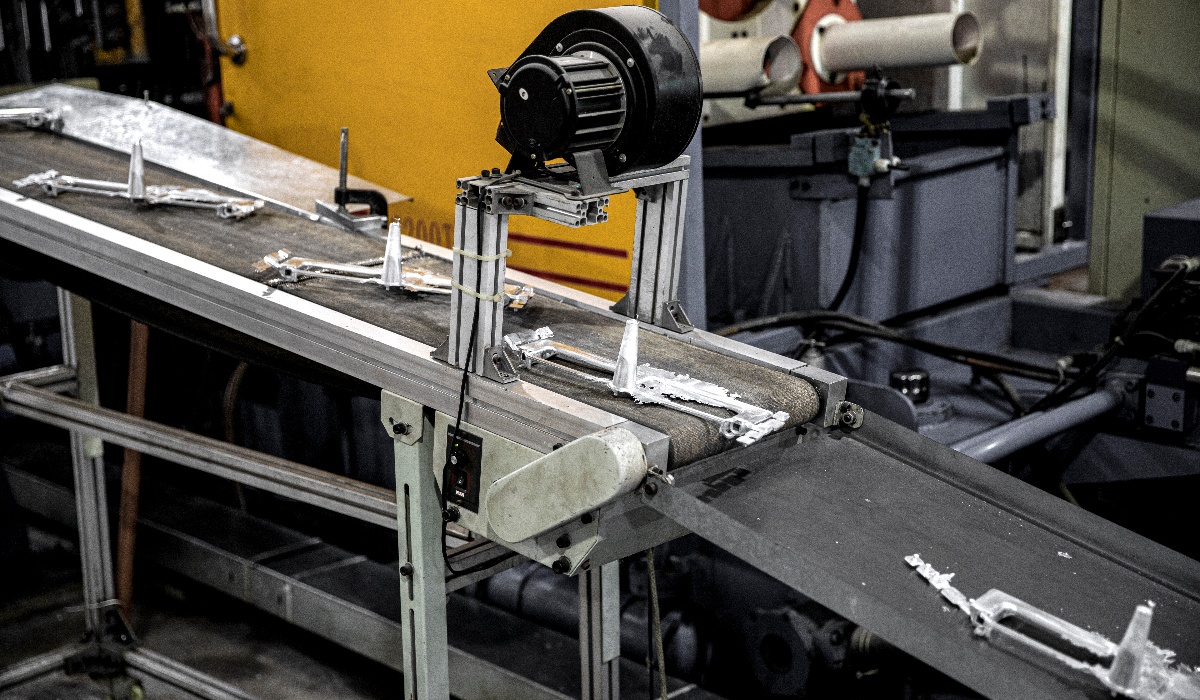
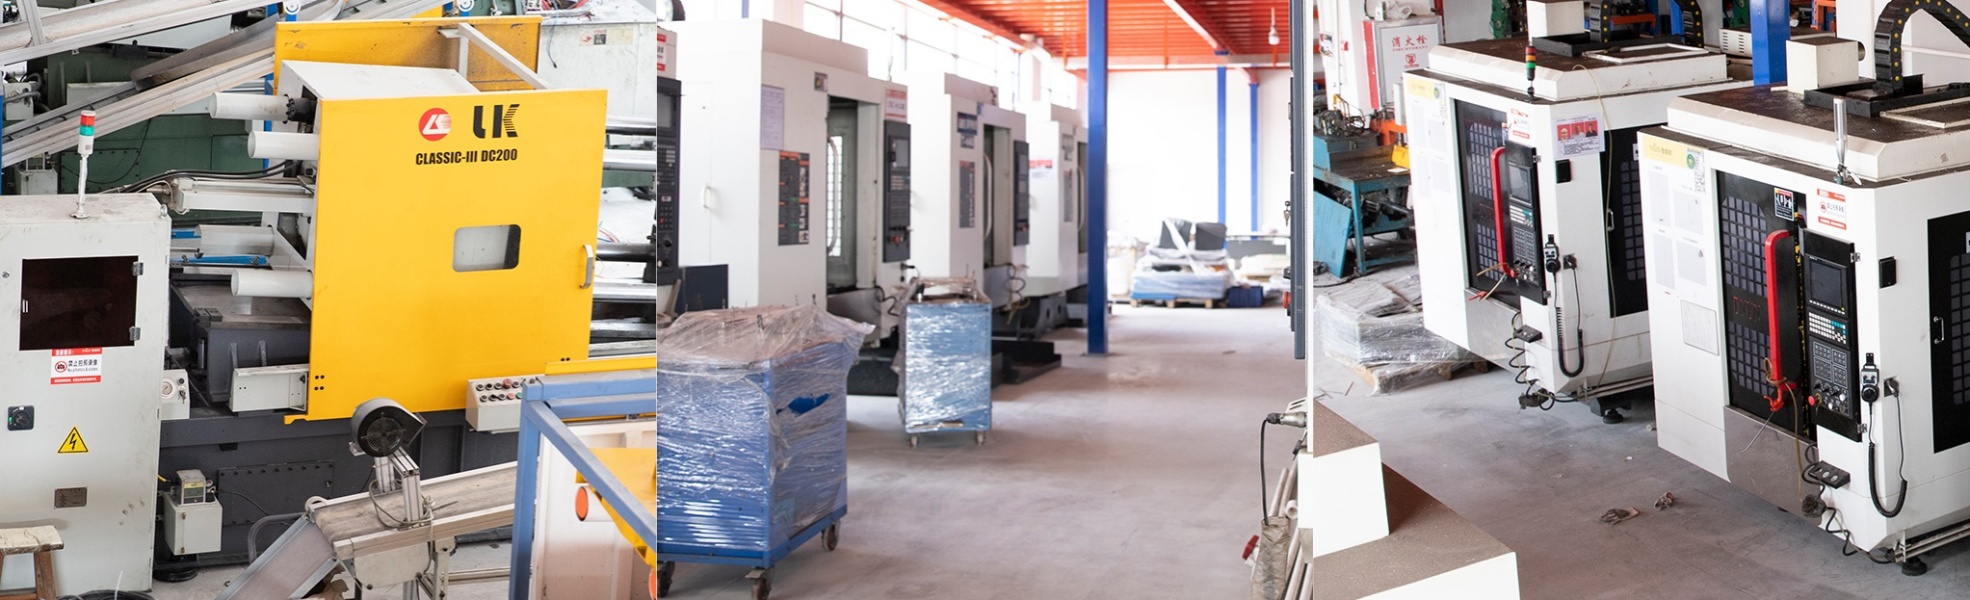
Procesul de turnare sub presiune constă în presarea metalului topit într-o matriță sub presiune ridicată pentru a forma diverse forme complexe de piese de feronerie pentru uși. Acest proces trebuie finalizat într-un timp foarte scurt pentru a preveni răcirea și solidificarea metalului. După ce metalul lichid este injectat în matriță, acesta trebuie răcit și solidificat. Procesul de răcire se finalizează de obicei în câteva secunde până la câteva minute, în funcție de dimensiunea și forma piesei. După răcire, piesa va fi scoasă din matriță și prelucrată ulterior.
Prelucrare
Piesele brute și piesele turnate sub presiune îndepărtate necesită de obicei proceduri de post-procesare, cum ar fi debavurarea, tratarea suprafeței, prelucrarea prin prelucrare (găurire, filetare) etc. Aceste proceduri pot îmbunătăți calitatea suprafeței și precizia dimensională a pieselor pentru a îndeplini cerințele de proiectare.
CNC (Comandă Numerică Computerizată)
Procesul CNC utilizează programe de calculator pentru a controla mișcarea și funcționarea mașinilor-unelte și poate finaliza eficient și precis diverse sarcini de tăiere, frezare, strunjire, găurire și alte sarcini de prelucrare pentru piesele de feronerie ale ușilor.
Mașinile-unelte CNC pot funcționa continuu fără intervenție umană, îmbunătățind considerabil eficiența producției. Timpul de procesare a pieselor complexe este redus semnificativ, iar ciclul de producție este redus semnificativ.
Prin schimbarea programelor și a uneltelor, mașinile-unelte CNC se pot adapta rapid la nevoile de prelucrare ale diferitelor piese. Această flexibilitate face ca procesul CNC să fie potrivit pentru modele de producție personalizate de client, în loturi mici.
Lustruire
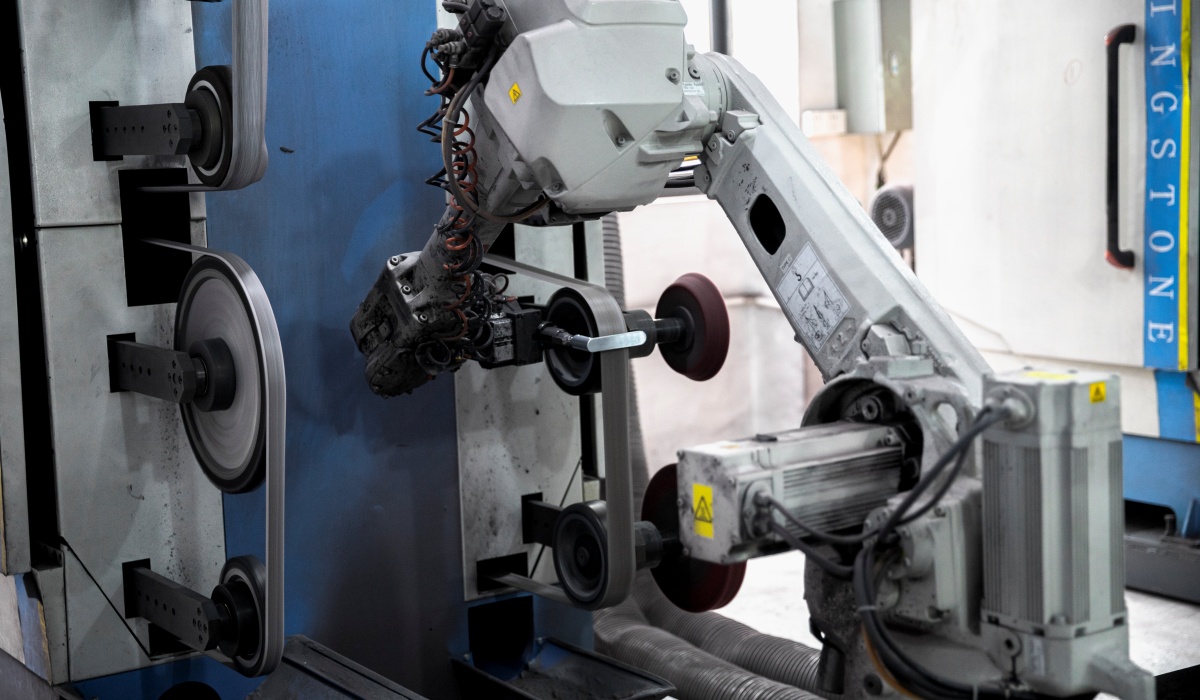
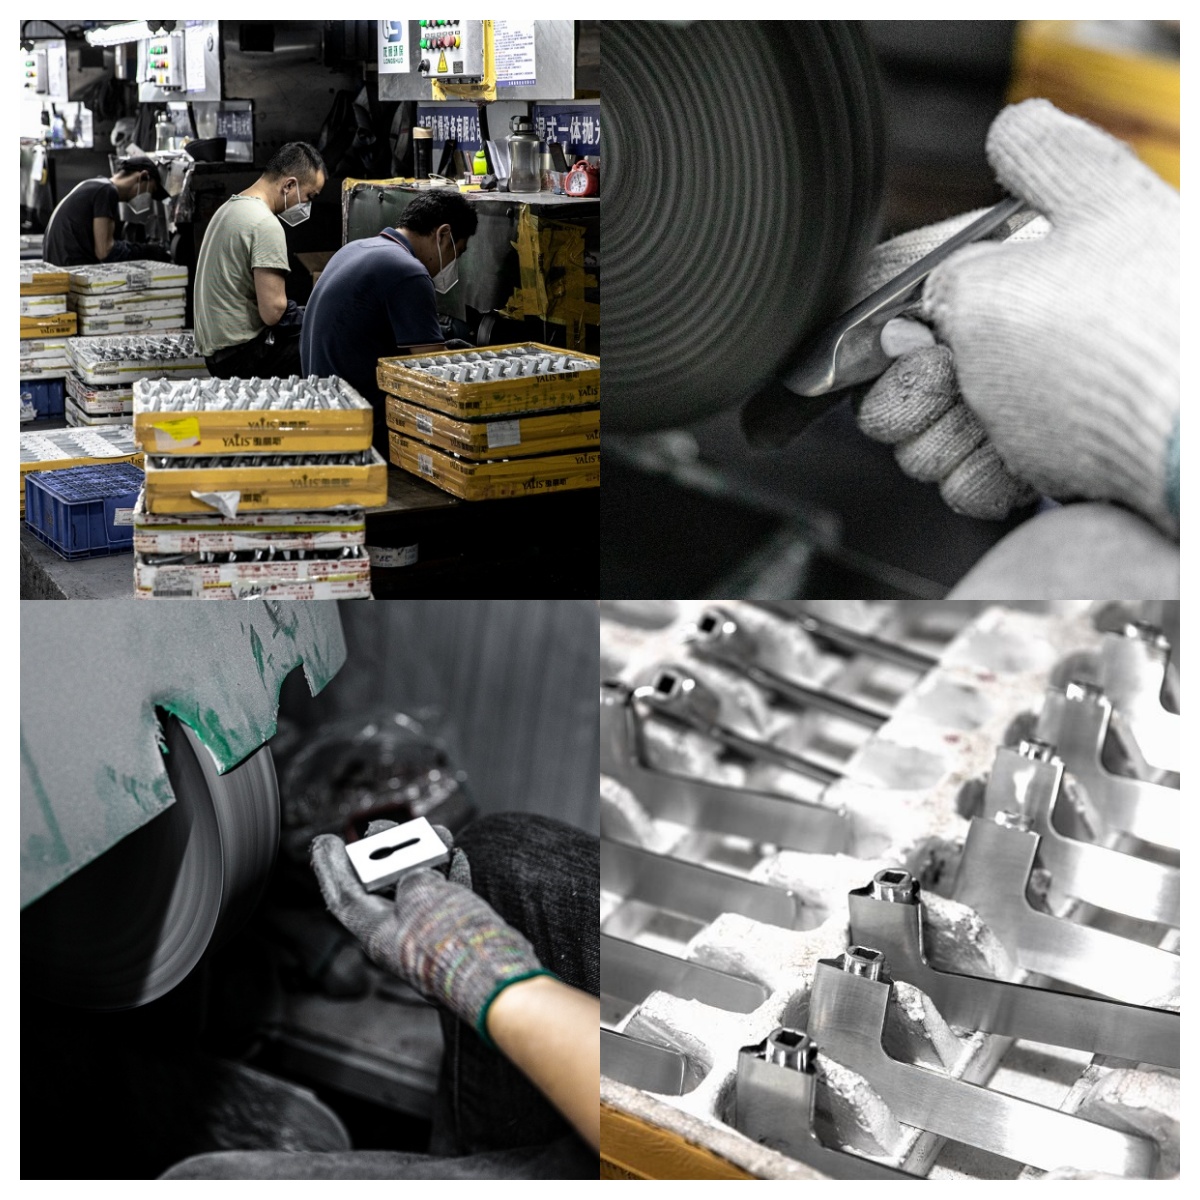
Lustruirea este întotdeauna importantă. Avem propria noastră instalație de lustruire cu aproximativ 15 lucrători experimentați. În primul rând, folosim benzi abrazive aspre (cu granule abrazive mari) pentru a lustrui „blițurile” și „marcajele de deschidere”. În al doilea rând, folosim benzi abrazive fine (cu granule abrazive mici) pentru a lustrui formele. În cele din urmă, folosim discuri abrazive de bumbac pentru a lustrui suprafața lucioasă. În acest fel, galvanizarea nu va avea bule de aer și ondulații.
Proces de tratare a suprafeței: galvanizare/vopsire prin pulverizare/anodizare
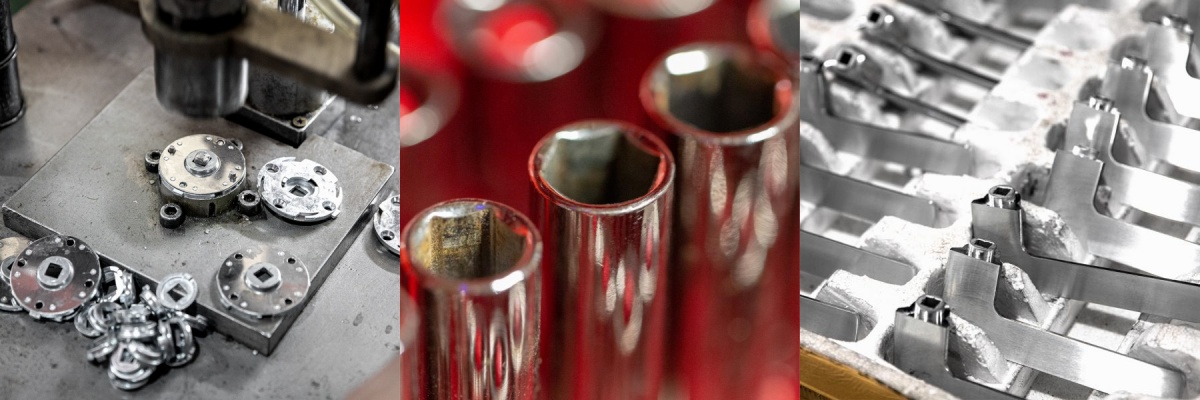
După ce impuritățile de pe suprafața produsului hardware sunt tratate, este timpul să se adauge culoare. Acest proces se numește „galvanizare”, iar produsul care a suferit acest proces se numește piese electrolizate.
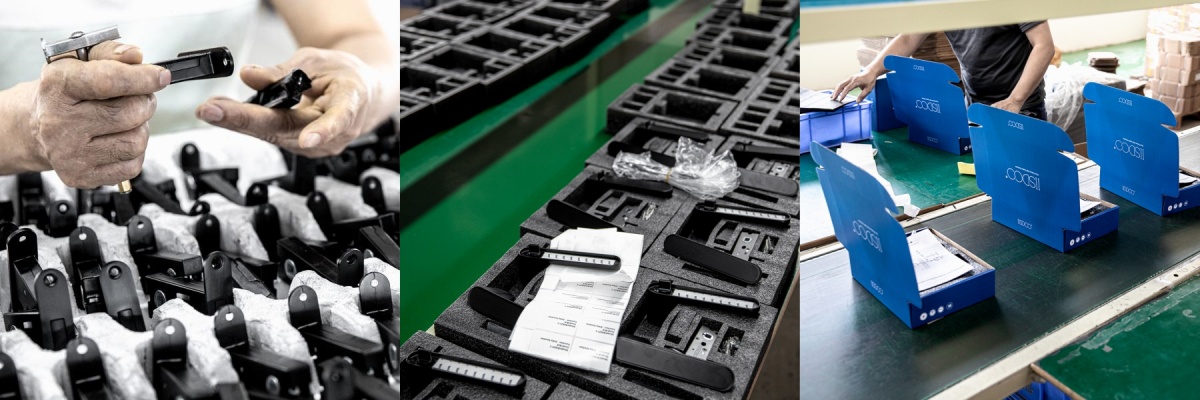
Asamblare
Combinarea mânerului cu baza: Combinați partea mânerului și baza cu șuruburi sau catarame și asigurați-vă că conexiunea dintre fiecare parte este fermă și nu este slăbită.
Test funcțional: După asamblare, efectuați un test funcțional al mânerului ușii pentru a vă asigura că rotirea, comutarea și alte operațiuni sunt line și că nu există blocaje.